

Definovanie toho, ako vyzerá skutočne plne automatizovaná továreň na AAC
Dopyt po vysokokvalitných blokoch z autoklávovaného pórobetónu neustále rastie v rámci rezidenčných, komerčných a infraštruktúrnych projektov po celom svete. V mnohých výrobných regiónoch zároveň naďalej rastú mzdové náklady a je ťažšie zamestnať a udržať kvalifikovaných operátorov pre ťažké procesné zariadenia. Spoločne tieto tlaky zmenili plnú automatizáciu z luxusu na praktickú požiadavku pre každého, kto plánuje nový závod.
Napriek tomu mnohí kupujúci po uvedení do prevádzky zistia, že ich takzvaná automatická linka stále závisí od veľkej posádky, ktorá presúva zelené koláče, upravuje parametre rezania a nakladá autoklávové autá. Priepasť medzi poloautomatickou inštaláciou a skutočnou inteligentnou továrňou je široká a zvyčajne ju nájdeme v detailoch riadiacej logiky, manipulačných zariadení a nástrojov údržby.
Skutočne múdry Výrobná linka blokov AAC typicky zahŕňa distribuovaný riadiaci systém, ktorý koordinuje dávkovanie, odlievanie, rezanie, vytvrdzovanie a stohovanie z jedného sita. Zahŕňa tiež automatizovaný prenos zeleného koláča, bezobslužné sekvencie rezania, autoklávové programy, ktoré bežia bez manuálneho zásahu, a vzdialenú diagnostiku, ktorá umožňuje technikom vyriešiť poruchy bez cestovania na miesto.
Prvým krokom pri výbere nie je porovnávanie cien. Definuje úroveň inteligencie, ktorú musí vaša továreň dosiahnuť, pretože každé ďalšie rozhodnutie vyplýva z tohto cieľa.
Sedem kritických faktorov, ktoré určujú dlhodobú hodnotu
Investičné rozhodnutia v tejto kategórii zariadení sú najlepšie organizované podľa ich vplyvu na návratnosť. Sedem faktorov uvedených nižšie prechádza od surového vstupu k výstupu a každý z nich môže buď chrániť alebo narúšať vašu maržu na ďalšie desaťročie.
- Prispôsobivosť surovín a dizajn mixu
- Presnosť rezania a metóda rezania
- Energetická účinnosť autoklávu a bezpečnostné blokovanie
- Inteligencia riadiaceho systému a diaľkové ovládanie
- Plánovanie kapacity a modulárna rozšíriteľnosť
- Skrytá štruktúra nákladov a celkové náklady na vlastníctvo
- Hĺbka služieb dodávateľa a overené regionálne referencie
Prvý faktor: Prispôsobenie linky vašim surovinám
Prečo surovina určuje špecifikáciu zariadenia
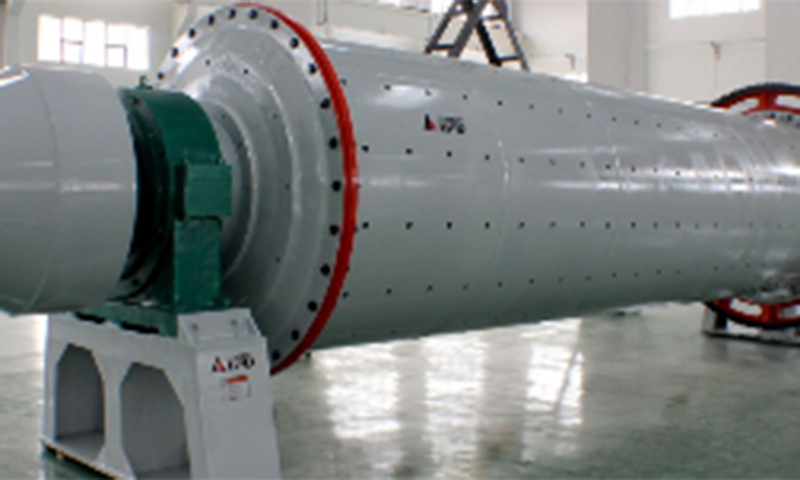
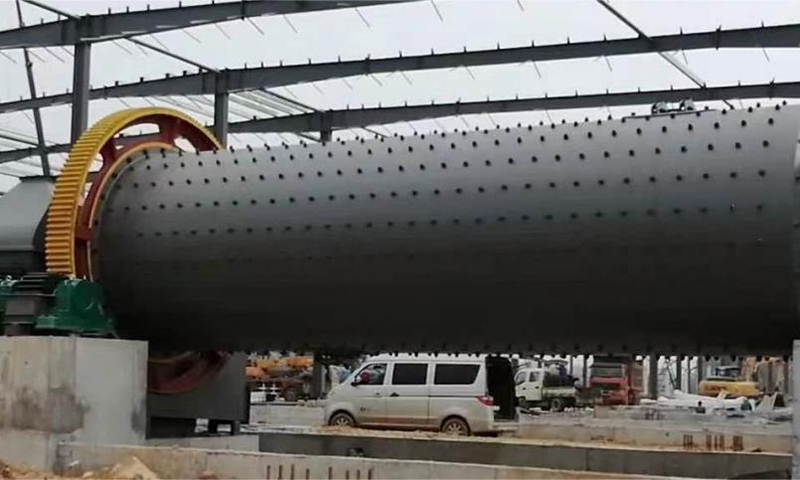
Popolček, piesok a hlušina sa v guľovom mlyne, dávkovacom systéme a odlievacej fáze správajú odlišne. Popolček často vyžaduje inú jemnosť mletia a hustotu kalu ako kremenný piesok a hlušina môže niesť rôzne rozloženie vlhkosti a častíc, čo si vyžaduje robustnejšie kŕmne zariadenie. Linka určená pre jeden materiál môže zle zápasiť s iným.
Pre a výrobná linka blokov AAC popolčeka dávkovací systém by mal udržiavať presnosť odmeriavania v rozmedzí približne 0,5 percenta pre každú zložku. Čokoľvek voľnejšie spôsobuje posun hustoty naprieč šaržami, ktorý sa prejavuje kolísaním pevnosti v tlaku a rýchlosťou vyraďovaných blokov.
Výber zariadenia pred testovaním vašich skutočných surovín je najčastejšou a najdrahšou chybou. Dovybavenie brúsnych, dávkovacích alebo odlievacích systémov neskôr často stojí viac, ako bol pôvodný rozdiel v obstarávacej cene.
Faktor dva: Presnosť rezu je deliaca čiara
Rezanie je miesto, kde sa inteligentná továreň oddeľuje od konvenčnej. Rozmerová presnosť určuje, koľko blokov je možné predať ako prvotriedny produkt, a rozhoduje aj o tom, či závod môže prejsť na hodnotnejšie tenké produkty. Dobre skonštruovaná rezacia sekcia môže dosiahnuť mieru kvalifikovaného produktu 98 percent alebo viac, zatiaľ čo zle prispôsobená sekcia môže klesnúť hlboko pod túto hodnotu a spotrebovať neúmerný podiel práce.
Porovnanie metód rezania
| Kritériá | Rezanie obratu | Horizontálne rezanie |
|---|---|---|
| Orientácia rezu | Po rozkrojení sa koláč otáča | Torta je narezaná v pôvodnej polohe |
| Kvalita povrchu | Dobré pre štandardné bloky | Hladšie tváre, vhodné pre produkty na tenké lôžko |
| Automatizácia fit | Vyspelé, široko nasadené | Jednoduchšia integrácia s robotickou manipuláciou |
| Typická aplikácia | Mainstreamová bloková výroba | Vysoko presné a špeciálne panely |
Technológia polohovania je dôležitá rovnako ako samotný rezací mechanizmus. Laserom vedené polohovanie v kombinácii s rezaním na báze drôtu znižuje rozmerové odchýlky a obmedzuje odpad z okrajov koláča. Pre závod, ktorý má v úmysle vyrábať panely ALC alebo iné produkty vysokej hodnoty, je táto kombinácia skôr požiadavkou ako možnosťou.
Tretí faktor: Energetická účinnosť a bezpečnosť autoklávu
Vytvrdzovanie je energeticky najnáročnejšia fáza procesu, preto si autoklávový systém zaslúži dôkladnú finančnú kontrolu. Prevádzkový tlak, izolácia nádoby a rekuperácia tepla – to všetko tvorí účet za energiu po celé roky. Hodnoty tlaku ako 1,3 MPa verzus 1,5 MPa menia profil vytvrdzovania aj náklady na zariadenie a kupujúci by mali prispôsobovať hodnotenie zmesi produktov a receptúre vytvrdzovania, namiesto toho, aby predvolili najvyššiu špecifikáciu.
Osobitnú pozornosť si zasluhuje rekuperácia tepla. Systémy, ktoré zachytávajú kondenzát a odpadové teplo na predhrievanie vody alebo sušenie materiálov, môžu významne znížiť spotrebu paliva počas životnosti zariadenia. Požiadajte dodávateľov, aby ukázali predpokladanú spotrebu energie na meter kubický hotového výrobku na základe stanoveného plánu vytvrdzovania.
V prostredí s vysokou teplotou a vysokým tlakom nie sú bezpečnostné blokovania voliteľným príslušenstvom. Sú základom, ktorý chráni ľudí, vybavenie a plán výroby.
- Blokovanie tlaku a teploty, ktoré automaticky zastaví cyklus pri abnormálnych údajoch
- Bezpečnostné senzory dverí, ktoré zabraňujú otvoreniu pod tlakom
- Redundantné odľahčovacie a monitorovacie zariadenia so zaznamenanou históriou alarmov
- Špecifikácie izolácie, ktoré obmedzujú povrchovú teplotu a tepelné straty
Faktor štyri: Inteligencia riadiaceho systému
PLC versus DCS v kompletnom závode
Programovateľný logický ovládač dobre zvláda jednotlivé stroje, ale inteligentný závod potrebuje architektúru vyššej úrovne, ktorá koordinuje dávkovanie, odlievanie, rezanie, autoklávovanie a skladovanie v jednom dátovom prostredí. Distribuovaný riadiaci systém zabezpečuje túto koordináciu spolu s riadením receptúr, hlásením výroby a konsolidáciou alarmov na všetkých staniciach.
Najužitočnejšou schopnosťou pre operácie v zámorí a pre regióny s obmedzenou kvalifikovanou pracovnou silou je diaľková diagnostika. Keď dodávateľ môže zobraziť stav zariadenia v reálnom čase, čítať protokoly alarmov a viesť miestnych technikov pri opravách, prestoje sa dramaticky skrátia. Niektorí dodávatelia ponúkajú aj modely digitálnych dvojčiat alebo školiace moduly virtuálnej reality, ktoré umožňujú tímom údržby nacvičiť si postupy pred ich vykonaním na skutočnom stroji.
Samodiagnostika porúch
Zariadenie označí chybný komponent a navrhne nápravný krok.
Diaľkové operácie
Inžinieri kontrolujú stav a parametre bez toho, aby museli cestovať na miesto.
Školenie digitálnych dvojčiat
Tímy údržby si najskôr precvičia postupy na virtuálnom modeli.
Analýza produkcie
Údaje o šaržiach, spotrebe energie a výnose sa sledujú pre neustále zlepšovanie.
Piaty faktor: Kapacitné plánovanie a rozšíriteľnosť
Bežnou pascou je nákup linky, ktorá sotva spĺňa počiatočný výstupný cieľ. Dopyt na trhu zvyčajne rastie, keď závod preukáže kvalitu svojich produktov a rad bez priestoru na expanziu si vynúti nákladný druhý projekt. Praktickým prístupom je vybrať si modulárne usporiadanie, ktoré začína na strednej kapacite, ako je 50 000 metrov kubických za rok, pričom sa vyhradí priestor, inžinierske siete a architektúra riadenia pre rast smerom k 100 000 alebo 200 000 metrov kubickým.
| Plánovacia položka | Minimálne očakávanie | Smart Expansion Approach |
|---|---|---|
| Počiatočný výstup | Spĺňa cieľ predaja v prvom roku | Mierny začiatok s jasnou cestou inovácie |
| Rozloženie stránky | Zodpovedá súčasnej výrobnej oblasti | Vyhradené zóny pre dodatočné odlievanie a vytvrdzovanie |
| Riadiaci systém | Spúšťa aktuálne stanice | Škálovateľná architektúra s voľnou kapacitou |
| Verejné služby | Pokrýva aktuálny dopyt | Dimenzovaný na rozšírenie v druhej fáze |
Pohľad nad rámec ceny vybavenia
Pochopenie celkových nákladov na vlastníctvo
Cenová ponuka vybavenia je len časťou finančného obrazu. Spotreba energie, náhradné diely, práca na údržbe, prestoje a školenia, to všetko sa kumuluje počas životnosti zariadenia. Pri porovnávaní Výrobná linka blokov AAC Pohľad na celkové náklady na vlastníctvo za päť až desať rokov zvyčajne odhalí rozdiely, ktoré počiatočná cena skrýva.
Otázky na každého dodávateľa
- Udržuje dodávateľ sklad náhradných dielov na vašom cieľovom trhu alebo v jeho blízkosti a aká je zaručená doba odozvy?
- Môže dodávateľ poskytnúť službu na kľúč zahŕňajúcu usporiadanie závodu, inštaláciu, uvedenie do prevádzky a školenie operátora?
- Existujú vo vašom regióne referenčné závody, ktoré používajú podobné suroviny, s overiteľnými výrobnými údajmi?
- Minimalizuje navrhované usporiadanie logistickú vzdialenosť, ako napríklad tok v tvare U, ktorý skracuje prestupové cesty?
Referenčné návštevy patria medzi najspoľahlivejšie dostupné kroky povinnej starostlivosti. Požiadajte o zobrazenie bežiacich závodov, ktoré zdieľajú vašu klímu, suroviny a cieľový produkt, a namiesto tvrdení v brožúrach si vyžiadajte protokoly o výrobe.
Rozpočet s realistickým cenovým rozsahom
Kupujúci, ktorí hľadajú ceny, pochopiteľne chcú mať pred kontaktom pocit z rozsahu. Investičné úrovne sa značne líšia v závislosti od kapacity, hĺbky automatizácie a technológie rezania. Modulárne linky s skromnou kapacitou sú vo všeobecnosti na spodnom konci radu, zatiaľ čo veľké plne automatické inteligentné linky s pokročilým rezaním, digitálnym riadením a rekuperáciou tepla vyžadujú výrazne vyššie rozpočty. Konečné číslo závisí od charakteristík surovín, podmienok na mieste a zvolenej úrovne automatizácie, takže po technickej kontrole vždy nasleduje presná cenová ponuka.
| Profil rastliny | Typická automatizácia | Rozpočtový ovládač |
|---|---|---|
| Modulárny rad základnej úrovne | Poloautomatické odlievanie a rezanie | Kapacita a základné ovládacie prvky |
| Stredná automatizovaná linka | Automatická manipulácia s DCS | Presnosť rezania a veľkosť autoklávu |
| Veľká inteligentná továreň | Plne automatický s diaľkovým ovládaním | Digitálne ovládanie, rekuperácia a rozmiestnenie |
Záver: Výber dlhodobého partnera
Výber doprava Výrobná linka blokov AAC je v konečnom dôsledku o výbere partnera, ktorý bude podporovať váš závod po mnoho rokov. Najlepšie rozhodnutia pochádzajú z prispôsobenia linky vašim materiálom, definovania cieľa vašej inteligencie, plánovania rastu a hodnotenia schopnosti dodávateľa poskytovať služby popri strojoch.
Požiadajte o plán na mieru pre svoju továreň
Podeľte sa o svoj typ suroviny, cieľovú ročnú kapacitu a preferovanú úroveň automatizácie. Na oplátku môžete získať prispôsobený návrh rozloženia závodu, posúdenie vhodnosti surovín a podrobný odhad návratnosti investícií na základe vašich miestnych podmienok.
Často kladené otázky
Q1: Koľko testovania surovín by som mal urobiť pred výberom linky?
Dôrazne sa odporúča testovanie aspoň jednej reprezentatívnej šarže každej suroviny. Výsledky odhaľujú požiadavky na brúsenie, správanie sa vlhkosti a očakávanú pevnosť, ktoré spolu určujú správnu konfiguráciu zariadenia.
Q2: Je plne automatická linka vždy tou najlepšou voľbou?
Nie nevyhnutne. Plná automatizácia prináša najväčšie výhody pri vyšších objemoch a tam, kde je pracovná sila vzácna alebo drahá. Menšie projekty môžu dosiahnuť lepšiu návratnosť vďaka modulárnemu poloautomatickému dizajnu, ktorý možno neskôr upgradovať.
Otázka 3: Čo by som mal hľadať vo vzdialenej diagnostike?
Hľadajte živé monitorovanie stavu, históriu alarmov, bezpečný vzdialený prístup a možnosť technikov viesť personál na mieste krok za krokom. Rovnako dôležitá je aj podpora školení pre miestne tímy.
Q4: Ako dlho trvá uvedenie typického závodu do prevádzky?
Časové harmonogramy závisia od prípravy miesta, rozsahu vybavenia a pripravenosti. Vopred dohodnutý jasný harmonogram projektu s definovanými míľnikmi pre inštaláciu, skúšobnú výrobu a školenie operátorov pomáha udržať uvedenie do prevádzky na správnej ceste.