

Výrobcovia blokov a závody na výrobu prefabrikovaných komponentov často čelia rovnakým frustrujúcim problémom: popraskané hotové bloky, nerovnomerná pevnosť v tlaku, rozmerová odchýlka presahujúca toleranciu a rastúca hromada vyradeného materiálu. Každá závada znamená prerábku, oneskorené dodávky, reklamácie zo stavieb a stratenú maržu. Hlavnou príčinou je zriedkavo jediné zlyhanie. Častejšie ide o reťaz malých variácií procesov, ktoré sa hromadia počas dávkovania, penenia, vytvrdzovania a rezania.
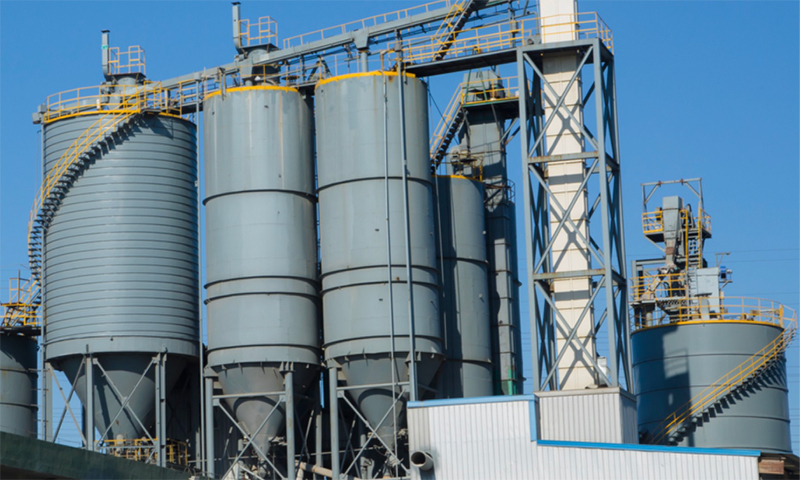
Praktická odpoveď spočíva v dobre skonštruovanom Výrobná linka blokov AAC ktorý riadi každú fázu s merateľnou presnosťou. Keď má linka stabilné parametre od dávkovania suroviny až po vytvrdzovanie v autokláve, výsledok je konzistentný Stabilita materiálu bloku AAC cez tisíce kubických metrov výkonu. Tento článok vysvetľuje, aké moderné Výrobná linka blokov AAC technology dosahuje túto stabilitu, na ktorých procesných moduloch záleží najviac, ako sa linky vyššej triedy líšia od základných konfigurácií a čo by kupujúci mali skontrolovať pred požiadaním o cenovú ponuku.
Prečo je stabilita materiálu pre výrobcov blokov AAC dôležitá
Stabilita nie je abstraktný kvalitatívny cieľ. Priamo určuje, koľko z každej šarže je možné predať za plnú cenu. Nestabilné bloky sa prejavujú niekoľkými spôsobmi: trhliny pri zmrašťovaní, ktoré sa objavujú niekoľko dní po dodaní, kolísanie hustoty, ktoré spôsobuje nerovnomerné vlastnosti steny, pevnosť v tlaku, ktorá nedosahuje špecifikáciu, a rozmerové tolerancie, ktoré sťažujú kladenie murárov.
Dopyt zo strany generálnych dodávateľov a developerov sa sprísnil, keďže sa rozširujú programy zelených budov a prefabrikovaných stavieb. Kupujúci teraz požadujú sledovateľnosť šarží, zdokumentované výsledky pevnosti a prísnejšie záruky na rozmery. Závod, ktorý dodáva stabilný produkt, získava opakované objednávky, menej reklamácií po predaji a reputáciu, ktorá podporuje vyššie ceny. V tomto zmysle nie je výrobná linka len nákladovou položkou, ale aj základom komerčnej reputácie továrne.
Základná technológia blokovej výrobnej linky AAC, ktorá poháňa stabilitu
Stabilita sa buduje postupne. Nasledujúcich päť modulov tvorí technické jadro vysokovýkonného zariadenia Výrobná linka blokov AAC a každý z nich prispieva k celkovej konzistencii hotového bloku.
Dávkovanie a homogenizácia surovín
Variácie v suchej zmesi sú najskorším zdrojom nestability. Automatizované vážiace systémy pre cement, vápno, piesok alebo popolček a hliníkový prášok udržujú každý recept v úzkych toleranciách. Kontinuálna homogenizácia zaisťuje, že zmes dosiahne jednotný stav predtým, ako vstúpi do mixéra. Zariadenia, ktoré prejdú na automatické dávkovanie, často hlásia znateľný pokles rozloženia sily medzi šaržami počas prvých niekoľkých mesiacov prevádzky.
Kontrola miešania a penenia kalu
Stupeň napenenia definuje vnútornú štruktúru pórov bloku. Konzistentná teplota vody, riadená hustota kalu a rovnomerné dávkovanie hliníkovej pasty vytvárajú rovnomerne rozložené plynové články. Moderné linky merajú teplotu a viskozitu kalu v reálnom čase a upravujú rýchlosť podávania tak, aby bola krivka stúpania stabilná. Jednotné póry sú jediným najväčším prispievateľom k predvídateľnej hustote a sile.
Formovanie, predbežné vytvrdzovanie a presné rezanie
Po naliatí musí zelený koláč odpočívať v kontrolovanom prostredí, kým nedosiahne správnu fázu tuhnutia. Teplotné a vlhkostné zóny zabraňujú praskaniu povrchu a vnútornému namáhaniu. Rezanie potom nasleduje po definovanom časovom okne. Drôtové alebo pílové systémy s presným polohovaním poskytujú rozmerové tolerancie, ktoré spĺňajú konštrukčné normy a znižujú odpad z poškodenia hrán.
Autoklávový vytvrdzovací systém
Autokláv je miesto, kde materiál získava svoju konečnú pevnosť a rozmerovú stálosť. Tlak a teplota musia sledovať presný profil, pričom každá fáza zahrievania, udržiavania a chladenia sa riadi nezávisle. Odchýlky v krivke vytvrdzovania patria medzi najčastejšie príčiny praskania a rozptylu pevnosti. Linky vybavené riadením autoklávu so záznamom údajov umožňujú operátorom sledovať každý cyklus späť k dokončenej dávke.
Centrálne inteligentné ovládanie cez celú čiaru
Programovateľný logický ovládač spojený so snímačmi na každej stanici spája proces dohromady. Recepty sa ukladajú digitálne, alarmy sa spúšťajú pri posune parametrov a výrobné záznamy zostávajú dostupné pre audity kvality. Tento centralizovaný prístup premení jednotlivé stroje na koordinovaný systém, vďaka čomu je v konečnom dôsledku výstup konzistentný počas dlhých výrobných sérií.
Dobre zladený Výrobná linka blokov AAC udržiava každú stanicu v kroku s nasledujúcou. Slabý článok kdekoľvek v reťazci, ako napríklad nekalibrovaná dávkovacia jednotka alebo autokláv s nestabilným tlakom, môže vrátiť späť zisky dosiahnuté inde.
Bežné verzus vysokostabilné výrobné linky
Nie každá linka na trhu funguje rovnako. Bežné sú dve konfigurácie a rozdiel medzi nimi sa jasne prejavuje v dlhodobej kvalite výstupu.
| Faktor | Základná ručne asistovaná linka | Automatizovaná linka s uzavretou slučkou |
|---|---|---|
| Dávkovanie accuracy | Manuálne kontroly, širšia variácia | Automatické váženie, úzka tolerancia |
| Kontrola penenia | Pravidelné nastavovanie operátorom | Spätná väzba teploty a viskozity v reálnom čase |
| Konzistencia vytvrdzovania | Pevné cykly, obmedzené údaje | Naprogramované profily s úplným protokolovaním |
| Typická miera odmietnutia | Vyššie a ťažšie predvídateľné | Nižšie a ľahšie vysledovateľné |
| Skryté náklady v priebehu času | Prepracovanie, reklamácie stránok, stratené objednávky | Menej chýb a silnejší opakovaný obchod |
Nižšia obstarávacia cena môže na prvý pohľad vyzerať lákavo, ale skryté straty z defektov často prevyšujú počiatočnú úsporu v priebehu niekoľkých výrobných sezón. Závody, ktoré plánujú škálovať produkciu alebo vstúpiť na náročné projektové trhy, zvyčajne zistia, že automatická konfigurácia s uzavretou slučkou sa vráti spoľahlivejšie.
Kontrolný zoznam predtým, ako požiadate o cenovú ponuku na blokovú výrobnú linku AAC
Kupujúci, ktorí definujú svoje požiadavky, jasne dostanú presnejšie návrhy a vyhnú sa neskorším nákladným revíziám. Nasledujúce body pomáhajú zosúladiť špecifikáciu so skutočnými cieľmi závodu.
- Potvrďte cieľovú mesačnú produkciu, zvyčajne vyjadrenú v kubických metroch, napríklad 5 000, 10 000 alebo 20 000 m3 za mesiac.
- Rozhodnite sa pre úroveň automatizácie, od poloautomatických systémov vhodných pre menšie závody až po plne automatické konfigurácie pre nepretržitú veľkoobjemovú výrobu.
- Zdieľajte miestne podmienky surovín, vrátane kvality cementu, dostupnosti popolčeka alebo piesku a obsahu vlhkosti, aby sa systém dávkovania dal navrhnúť okolo nich.
- Požiadajte o podporu pri uvedení do prevádzky, školenie operátora, dodávku náhradných dielov a technickú pomoc po inštalácii.
- Vyžiadajte si návod na recept, pretože mnohí noví operátori majú problém upraviť receptúry zmesi pre miestne materiály a táto podpora priamo ovplyvňuje skorú stabilitu.
Ak plánujete nový závod alebo modernizujete existujúci závod, podeľte sa o svoj výstupný cieľ a podrobnosti o miestnych materiáloch, aby ste dostali technický plán na mieru. Kontaktujte dodávateľa prostredníctvom Výrobná linka blokov AAC stránku pre prispôsobený návrh a diskusiu o cenách.
Často kladené otázky o stabilite výrobnej linky bloku AAC
Q1: Môže modernizovaná výrobná linka blokov AAC znížiť mieru praskania?
áno. Praskanie je zvyčajne spojené s nerovnomernými podmienkami pred vytvrdzovaním, nestabilnými profilmi autoklávu a nekonzistentným správaním kaše. Linky s automatickou reguláciou teploty, presným dávkovaním a zaznamenanými vytvrdzovacími cyklami riešia tieto základné príčiny, čo zvyčajne časom znižuje frekvenciu praskania.
Q2: Čo najviac ovplyvňuje stabilitu materiálu bloku AAC počas výroby?
Dávkovanie accuracy and foaming consistency have the greatest influence. Variation in raw material ratios or slurry temperature changes the pore structure, which then affects density and strength. Autoclave control is equally important because it sets the final dimensional and mechanical properties.
Q3: Aké faktory určujú náklady na kompletnú výrobnú linku blokov AAC?
Cena závisí hlavne od cieľovej kapacity, úrovne automatizácie, počtu procesných staníc, veľkosti autoklávu a rozsahu inštalácie a školenia. Miestne surovinové podmienky a potreby prispôsobenia tiež ovplyvňujú konečný návrh. Podrobný zoznam požiadaviek je najlepší spôsob, ako získať presnú cenovú ponuku.
Q4: Je výrobná linka blokov AAC vhodná pre popolček a pieskové suroviny?
áno. Mnoho zariadení pracuje s popolčekom, pieskom alebo zmesou oboch. Dávkovacie a kalové systémy musia byť nakonfigurované pre špecifickú chémiu a veľkosť častíc miestnych materiálov, a preto by sa vzorky surovín mali kontrolovať počas fázy plánovania.
Otázka 5: Akú popredajnú podporu by mal kupujúci očakávať počas uvedenia do prevádzky?
Spoľahlivý dodávateľ by mal poskytnúť návod na inštaláciu, podporu skúšobnej výroby, školenie operátora, pomoc pri úprave receptúry a jasný plán náhradných dielov. Podpora počas prvých mesiacov výroby je obzvlášť cenná, pretože skoré ladenie parametrov má najväčší vplyv na dlhodobú stabilitu.
Budovanie dlhodobej stability od začiatku
Stabilné hotové bloky sú výsledkom disciplinovanej kontroly v každej fáze procesu. Upgrade na moderné Výrobná linka blokov AAC technology je najpriamejšia cesta k spoľahlivosti Stabilita materiálu bloku AAC , menej defektov a silnejšia trhová dôveryhodnosť. Závody, ktoré investujú do automatizovaného dávkovania, presnej kontroly penenia, konzistentného vytvrdzovania v autokláve a centralizovaného monitorovania, sa sami umiestnia tak, aby spĺňali rastúce štandardy zelenej a prefabrikovanej výstavby.
Ak hodnotíte nový projekt alebo modernizáciu linky, pošlite svoj cieľový mesačný výkon a podrobnosti o miestnych surovinách, aby ste dostali návrh konfigurácie a cenovú ponuku prispôsobenú vášmu závodu.